Dansk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
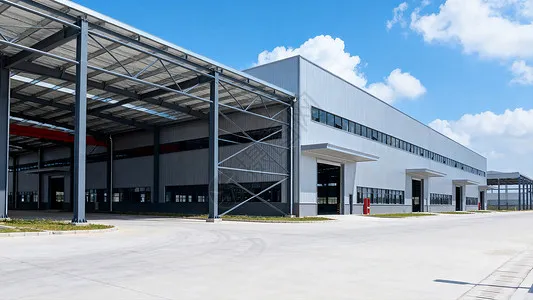
Ni nøglepunkter for design og konstruktion af fabriksbygninger med stålkonstruktioner
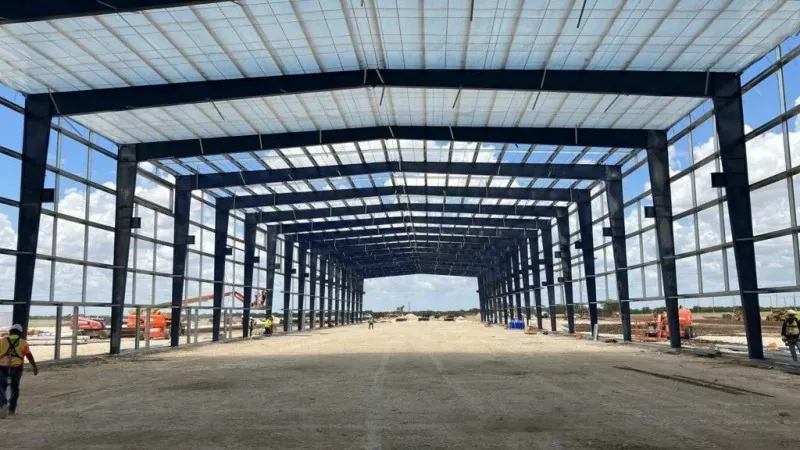
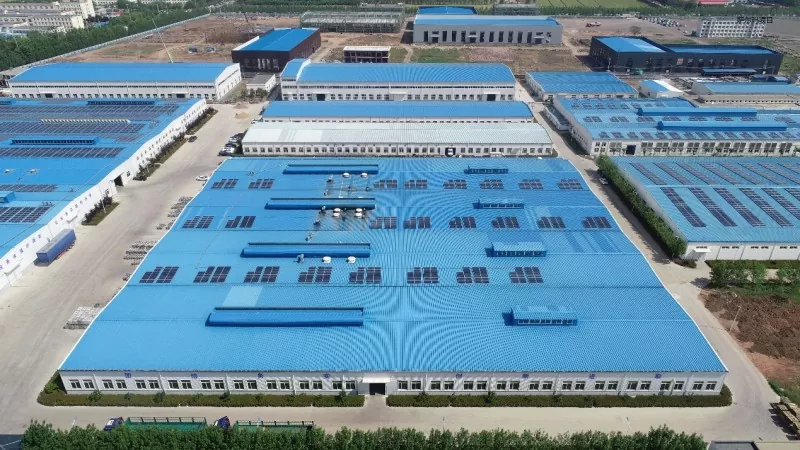
Stålkonstruktion fabriksbygningerer blevet bredt anerkendt inden for byggeteknik, fordi de er hurtige at bygge, lette i egenvægt, har god seismisk ydeevne og er miljøvenlige. I design af industribygninger har de gradvist erstattet den tungere jernbetonkonstruktion.
Stålkonstruktioner har ikke været brugt i Kina i lang tid, og deres detaljerede design og konstruktionsteknikker er stadig under udvikling. Selvom industribygninger med stålkonstruktioner tilbyder mange fordele, har stål som materiale også ulemper - for eksempel dårlig brandmodstand og en tendens til at korrodere. Disse faktorer skal tages i betragtning under både projekterings- og konstruktionsfasen.
I. De vigtigste fordele ved stålkonstruktionsfabriksbygninger
Som nævnt i resuméet er de vigtigste fordele vedindustribygninger i stålkonstruktionerer som følger. For det første med hensyn til konstruktionshastighed: stålkomponenter kan masseproduceres på en fabrik; konstruktionen er enkel og monteringen er hurtig, hvilket i høj grad forkorter byggeperioden. For det andet med hensyn til egenvægt: Bygningens strukturelle vægt kan reduceres med omkring 30%; dette er især økonomisk på steder med lav fundamentbærende kapacitet eller høj seismisk befæstningsintensitet, hvor den samlede økonomi er bedre end for konstruktionssystemer i armeret beton. Endelig med hensyn til miljøbeskyttelse: stålkonstruktioner tilhører familien af miljøvenlige grønne byggesystemer; stål i sig selv er et højstyrke, højeffektivt materiale med høj genbrugsværdi, og det kræver ikke forskalling under byggeriet.
II. Vigtigheden af tegnedesign
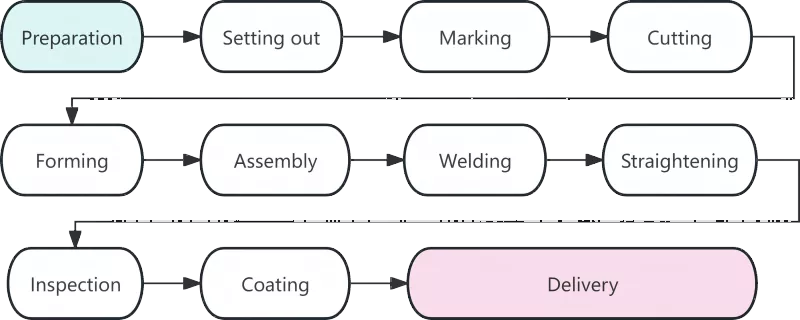
Tegninger er grundlaget for byggeriet i ethvert projekt. Under designfasen af en industribygning af stålkonstruktioner bør byggeenhedens professionelle teknikere organiseres til at udføre en fælles tegningsgennemgang, kontrollere tegningerne for "fejl, udeladelser, kollisioner og mangler", således at problemer er løst inden byggeriet påbegyndes, og tegningsproblemernes indvirkning på kvalitet og tidsplan holdes på et minimum. For et stålkonstruktionsprojekt bør der udarbejdes separate konstruktionsorganisationsdesign til fremstillingsfasen og opførelsesfasen; fabrikationsprocesdokumentet bør dække kvalitetsstandarderne og de tekniske krav for hver proces og undervare i fabrikationsstadiet, såvel som de specifikke foranstaltninger, der er valgt for at sikre produktkvaliteten.
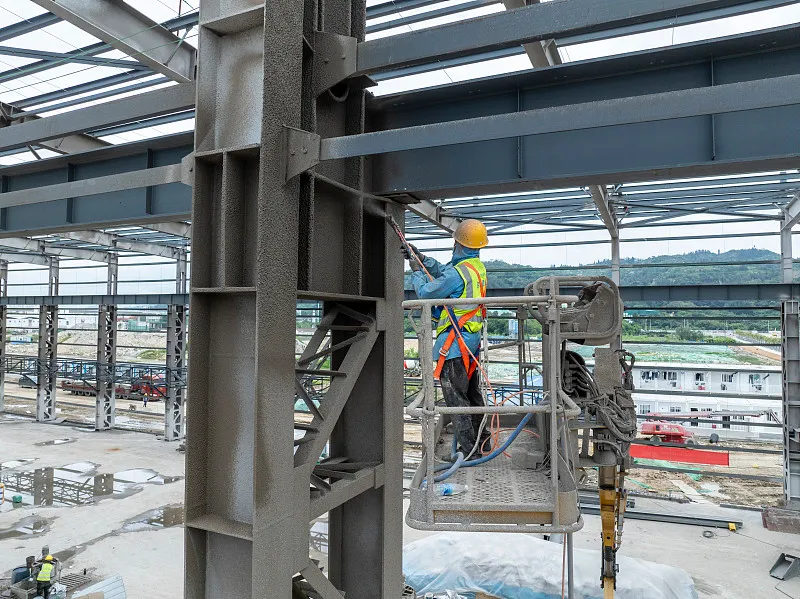
III. Designprincipper for afstivningssystemet
For at sikre bygningens rumlige opførsel, forbedre dens overordnede stivhed, modstå og overføre langsgående vandrette kræfter, forhindre overdreven deformation af elementer, undgå bukning af kompressionselementer og garantere konstruktionens overordnede stabilitet, bør et pålideligt afstivningssystem arrangeres i overensstemmelse med bygningens strukturelle form, kranlayout, vibrerende udstyrs længde, værkstedets længde, spændvidden og spændvidden af værkstedet. Hver temperaturzone bør være forsynet med et stabilt inter-søjleafstivningssystem, arrangeret i koordination med tagets laterale vandrette afstivning. Placeringen af den nedre søjleafstivning er en nøglefaktor, der bestemmer retningen af den langsgående deformation og påvirker mængden af termisk spænding; den nederste søjleafstivning skal placeres så tæt som muligt på midten af temperaturzonen, således at langsgående elementer såsom kranbjælker kan udvide sig og trække sig frit sammen mod begge ender, når temperaturen ændres. Når temperaturzonen er kort, placeres et enkelt sæt afstivninger i den nedre søjle generelt i midten. Men når temperaturzonen er længere end 150 m, bør der installeres to sæt afstivninger i den nedre søjle inden for zonen for at sikre langsgående stivhed; de skal så vidt muligt placeres inden for den midterste tredjedel af temperaturzonen, og center-til-center-afstanden mellem de to sæt bør ikke overstige 72 m for at undgå for stor termisk belastning.
IV. Nøglepunkter for seismisk design
Ved udførelse af det seismiske design af en industribygning af stålkonstruktioner skal følgende punkter bemærkes. For det første bør strukturens masse og stivhed med hensyn til generel layout fordeles jævnt, så bygningen belastes ensartet og deformeres på en koordineret måde; ujævn stivhed bør undgås, da det har en ugunstig effekt på seismisk ydeevne. Til den tværgående struktur bør der anvendes en stiv ramme eller en ramme, hvor tagstolen er stift forbundet med søjlerne, for at udnytte stålets bæreevne fuldt ud og reducere tværgående deformation. For det andet svigter bygninger med stålkonstruktioner normalt ikke fordi styrken af elementerne er utilstrækkelig, men fordi delene spænder; derfor er et overskueligt afstivningssystem, der garanterer bygningens generelle stabilitet, særligt vigtigt. Endelig opstår der under jordskælvspåvirkning lavcyklustræthed, og dens effekt på bygningen skal overvejes i design. Designet af konstruktionsforbindelser bør sikre, at samlingsbrud ikke sker, før konstruktionselementernes fulde sektion giver efter; medlemmerne skal have lov til at komme ind i plastfasen, så de fuldt ud kan absorbere seismisk energi og udvikle deres seismiske kapacitet.
V. Betydningen af varme- og brandmodstandsdesign
Stålstruktur industribygningerhar dårlig brandmodstand. Når stål opvarmes til over 100 °C, falder dets trækstyrke, og dets plasticitet øges, når temperaturen stiger. Omkring 250 °C stiger stålets trækstyrke lidt, mens dets plasticitet falder - et fænomen kendt som blå skørhed. Over 250 °C begynder stål at krybe. Ved omkring 500 °C falder stålets styrke så lavt, at stålkonstruktionen kan kollapse. Derfor, når overfladetemperaturen på en stålkonstruktion overstiger 150 °C, skal der sørges for termisk isolering og brandbeskyttelsesdesign (normalt opnået ved at påføre varmebestandige, brandbeskyttende belægninger).
I opførelsen afindustribygninger i stålkonstruktioneropstår der mange praktiske problemer; her analyserer vi kun de mest fremtrædende.
VI. Indstøbning af ankerbolte under konstruktion
Det kan siges, at om ankerboltene er fast monteret, er grundlæggende for stabiliteten af en industribygning af stålkonstruktioner. Ankerboltenes nøjagtighed påvirker direkte placeringen af stålkonstruktionen. Ankerbolte skal indlejres med streng præcision: akseafvigelse ±2,0 mm og elevation ±5,0 mm. Før du installerer søjleankerboltene, skal du projicere hver akse af det horisontale kontrolnetværk på den øverste overflade af søjlefundamentet og lukke løkken for at garantere boltenes installationsnøjagtighed; marker derefter søjlernes yderkanter efter akserne. Når støtterammen (shoring) til søjleankerboltene er rejst, overføres den påkrævede elevation til stålrørsrammen.
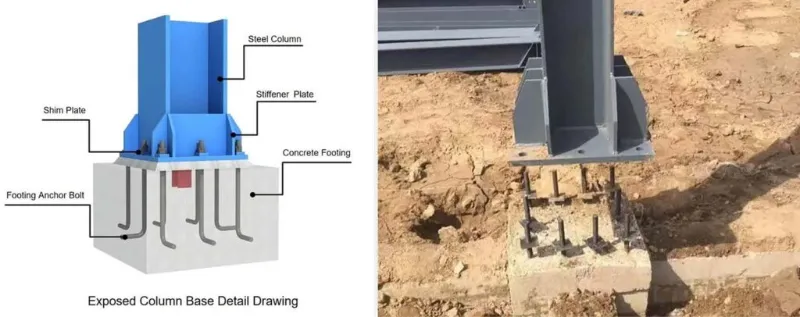
VII. Forholdsregler under hejsning
De vigtigste forholdsregler er som følger. Markér først de tværgående midterlinjer på søjlefodens bundplade og ankerboltenes midterlinjer, og rens forskydningshullerne i søjlebunden; efter at stålsøjlen er på plads, juster dens højde og spænd møtrikkerne. For det andet, efter at stålsøjlerne i et område er rejst, skal du installere trækstængerne (forbindelseselementer), for at sikre den overordnede stabilitet af søjlerne og forhindre, at de deformeres, når stålbjælkerne hejses. Til sidst hejs stålbjælkerne: Forbind bjælkepar i luften og udfør den indledende tilspænding af højstyrkeboltene; den første bjælke skal sikres med fire tråde for at forhindre den i at vippe til den ene side.

VIII. Vanskeligheder med at installere kranbjælkesystemet
Under konstruktionen skal kranbjælker monteres strengt fra den søjleafstivede bugt i overensstemmelse med specifikationerne. Når først søjleafstivningen er installeret og forbundet, danner den en relativt stabil rumlig stivhedsenhed; installation fra denne bugt er sikrere og sikrer også, at opstillingen af kranbjælkerne ikke påvirker søjlernes vertikalitet. Under monteringen skal mellemlægsplader placeres under kranbjælker med store endeafvigelser; disse shims skal svejses på plads, efter at kranbjælkesystemet er blevet justeret, og bjælkerne skal rettes præcist mod de forudindstillede positioneringslinjer. Bremsesystemet bør først formelt tilsluttes, efter at kranbjælkerne er blevet justeret og fikseret. Når bremsepladen er forbundet med kranbjælken med højstyrkebolte og til hjælpestolen ved svejsning, betyder sekvensen noget: Forbind først bremsepladen til kranbjælken med højstyrkebolte og udfør den indledende tilspænding; juster derefter det ekstra truss, hæft-svejs det til bremsepladen, og udfør den endelige tilspænding af højstyrkeboltene; til sidst svejses bremsepladen til hjælpestolen. Både tilspændingen af højstyrkeboltene og svejsningen af bremsepladen skal foregå fra midten af hver plade mod begge kanter for at reducere intern belastning i pladen.
IX. Stabling af stålkomponenter
For at lette monteringen bør stålkomponenter stables på en rimelig måde, efter at de ankommer til stedet. Principperne er: komponenter, der er påtrængende nødvendige til opstilling, skal stables direkte på stedet efter hejsesekvensen - dem, der skal hejses først, går ovenpå, og dem, der skal hejses senere, går nedenunder; komponenter, der ikke er akut nødvendige, skal midlertidigt opbevares off site. Når du stabler, skal du holde søjler og bjælker adskilt og stable dem efter akse. Lagergården bør ledes af udpeget personale; komponenter skal tælles med i leveringskravene og leveringslisten, og optegnelserne skal arkiveres. H-sektionselementer skal opbevares lodret, aldrig fladt. Hver komponent skal understøttes på mindst to punkter; understøtningspunkterne skal være placeret ved ca. en syvendedel af spændvidden fra elementets ender. Ved stabling i lag tillades ikke mere end tre lag; Træblokke skal placeres korrekt mellem lagene for at holde dem i vater, og støttepunkterne skal flugte lodret.
Relaterede nyheder
- Hvordan vælger man den passende størrelse til en hestestaldkonstruktion af stålramme?
- On-site stålkonstruktionssamling + integreret hejsekonstruktion Workflow + nøgleovervejelser
- Hvorfor vælge en dobbeltlags præfabrikeret stålrammehuskonstruktion til moderne livsstil?
- Hvordan kan stålkonstruktion hønsestaldskonstruktion forbedre ledelsen af fjerkræbedrifter?
- Industrielle bygninger i "lokomotivstil": Skal det 3-etagers kontor være stål eller beton?
- Hvordan bygges containerhuse? Hvordan samler du din kabine?
Efterlad mig en besked