Dansk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Forvirret over stålkonstruktionens anti-korrosion? Standardindstillinger og retningslinjer for valg
Stålkonstruktionanti-korrosion er afgørende for at forlænge bygningers levetid. Korrosionsbeskyttelsesordninger varierer afhængigt af forskellige natur- og servicemiljøer. Der skal udføres en omfattende evaluering af både overfladeforberedelse og anti-korrosionsforanstaltninger for at reducere de indledende byggeomkostninger og forlænge bygningens levetid.
Alle typer bygninger er udsat for påvirkning af korrosive miljøer, som er klassificeret i forskellige korrosionskategorier baseret på serviceforhold.
|
Korrosionskategori |
Typisk miljø |
|
C2 (lav) |
Tørre indre områder, uopvarmede lagre |
|
C3 (medium) |
Bymæssige industrizoner, generelle fabrikker |
|
C4 (Høj) |
Kemiske anlæg, kystnære industriområder |
|
C5 (meget høj) |
Industrizoner med høj luftfugtighed, offshore kystområder |
Forskellige anti-korrosionsskemaer skal vælges til at klare forskellige korrosive miljøer. Uanset hvilken løsning der vælges, lægger overfladeforberedelse grundlaget for korrosionsbeskyttelse og afgør, om den beskyttende belægning kan fungere som designet. Generelt anvendes sandblæsning eller kugleblæsning til rustfjernelse af stålkonstruktionsværksteder, med en minimumsrenhedsgrad på Sa2,5, defineret som meget grundig sandblæsning. Derudover skal der tages hensyn til den oprindelige rustkvalitet af stålunderlag. Råvarer, der ikke kan opfylde den krævede standard, selv efter overfladebehandling, skal udskiftes eller kasseres.
|
Dimension |
Skudsprængning |
Sandblæsning |
Peening Sprængning |
|
Arbejdsprincip |
Mekanisk kraftmetode |
Pneumatisk kraftmetode |
Pneumatisk kraftmetode |
|
Effektivitet |
Høj |
Relativt lavt |
Lavere end sprængning |
|
Koste |
Høj initial investering, lave langsigtede omkostninger |
Lave startomkostninger, høje arbejdsomkostninger |
Mellem kugleblæsning og sandblæsning |
|
Miljøpræstation |
Betjenes i lukket rum |
Udsat for massiv støvdannelse |
Bedre end sandblæsning |
|
Fleksibilitet |
Der findes blinde pletter |
Velegnet til komplekse komponenter |
Velegnet til små komplekse komponenter |
|
Applikationsscenarier |
Forbehandling af emnet |
Færdige komponenter |
Overfladeforstærkende, små komplekse komponenter |
Efter afslutning af overfladeforberedelse er næste trin at vælge anti-korrosionssystemet. Sprøjtemaling og varmgalvanisering er de to almindelige løsninger. Desuden er flere gennemprøvede modne anti-korrosionsmetoder i vid udstrækning brugt i praktiske projekter:
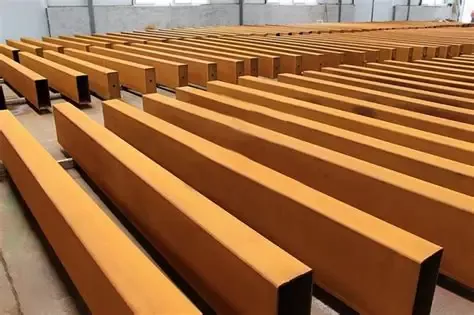
(1) Forvitringsstål løser grundlæggende korrosionsproblemer, gældende for delvis udendørsstålkonstruktioner, dog med ulemperne ved høje omkostninger og dårligt udseende.
(2) Termisk sprøjtning (aluminiumsprøjtning / zinksprøjtning) giver ydeevne svarende til varmgalvanisering og har bedre tilpasningsevne til komponentdimensioner, ideel til specialstålelementer og stærkt korrosive miljøer.
(3) Katodisk beskyttelse er afhængig af elektrokemiske anti-korrosionsprincipper, hovedsagelig anvendt på stålkonstruktioner nedsænket under vandet eller begravet under jorden. Innovative kompositbeskyttelsessystemer tjener som alternative muligheder ud over konventionelle løsninger, såsom integrerede anti-korrosions- og brandbestandige belægninger og kraftige grafen-korrosionsbelægninger.

Multi-Layer Spray Coating System
Spraybelægnings-korrosionsbeskyttelsessystemet til stålkonstruktioner bygger flerlags beskyttende belægninger på komponentoverflader med differentierede funktioner, som hovedsageligt er opdelt i tre lag: primer, mellemlag og topcoat. Primeren tjener til vedhæftning og rustbeskyttelse. Epoxy zink-rig primer med et zinkindhold på ikke mindre end 70% er almindeligt anvendt. Uorganisk zink-rig primer er et alternativ, men dens tørre filmtykkelse kræver streng kontrol. Mellemlag af epoxyglimmerholdig jernoxid påføres til det mellemliggende lag, og alifatisk polyurethan-topcoat eller fluorcarbon-topcoat anvendes som finish. Alle procedurer i sprøjtesystemet skal afsluttes på samme fabrik for at sikre stabilt håndværk og pålidelig anti-korrosionsydelse.

Galvanisering
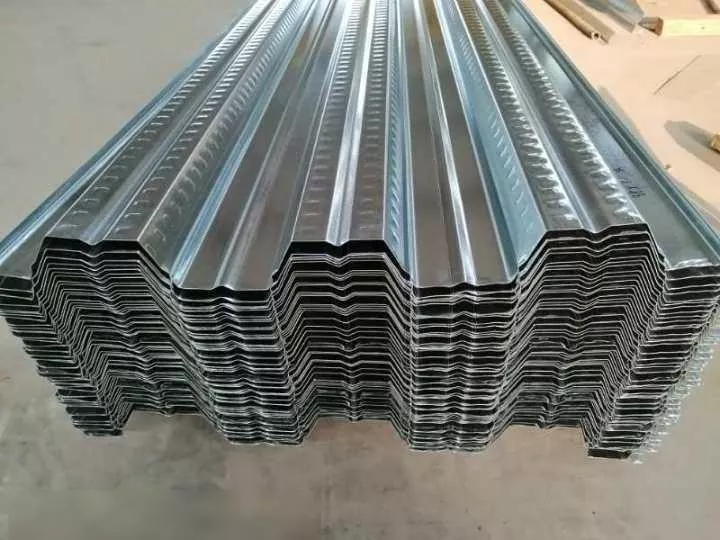
Galvanisering er opdelt i varmgalvanisering og el-galvanisering (almindelig galvanisering). Varmgalvanisering (fulde navn: varmgalvanisering) danner en beskyttende zinkbelægning ved at nedsænke stål i smeltet zinkbad. Den har et tykt zinklag, der spænder fra 65μm til 200μm. Med enestående korrosionsbestandighed, lang levetid, fast vedhæftning og enkel proces, har den ulempen ved middelmådig udseende og er velegnet til store strukturelle komponenter. Elektro-galvanisering aflejrer zinkbelægning baseret på elektrolyseprincippet. Dens zinklag er relativt tyndt, normalt 20μm til 30μm. Den har en god dekorativ effekt, men alligevel kompliceret produktionsproces, som er anvendelig til små præcisionsdele eller strukturer, der kræver let korrosionsbeskyttelse.

Korrosionsbeskyttelse tilstålkonstruktionsværkstederstarter med at bekræfte korrosionskategorien for driftsmiljøet, afslutte kvalificeret overfladeforberedelse og vælge den passende anti-korrosionsløsning. Som en professionel stålkonstruktionsproducent har EHSS dybtgående beherskelse af alle anti-korrosionsprocesser og kan hjælpe dig med at vælge omkostningsbesparende og højeffektive korrosionsbeskyttelsessystemer.
Relaterede nyheder
- Hvordan vælger man den passende størrelse til en hestestaldkonstruktion af stålramme?
- On-site stålkonstruktionssamling + integreret hejsekonstruktion Workflow + nøgleovervejelser
- Hvorfor vælge en dobbeltlags præfabrikeret stålrammehuskonstruktion til moderne livsstil?
- Ni nøglepunkter for design og konstruktion af fabriksbygninger med stålkonstruktioner
- Hvordan kan stålkonstruktion hønsestaldskonstruktion forbedre ledelsen af fjerkræbedrifter?
- Industrielle bygninger i "lokomotivstil": Skal det 3-etagers kontor være stål eller beton?
Efterlad mig en besked