Dansk
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
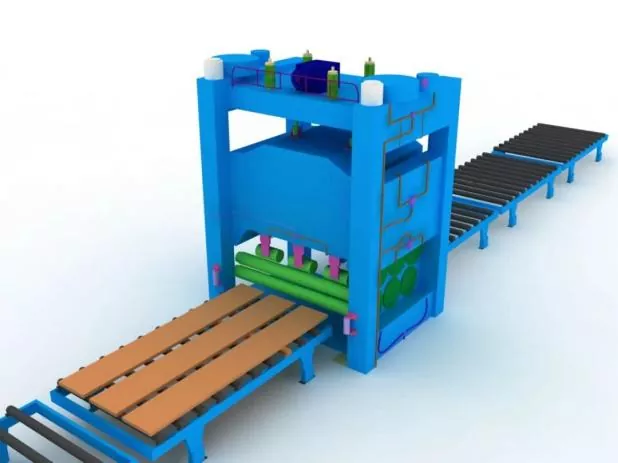
I. Generel layouttegning
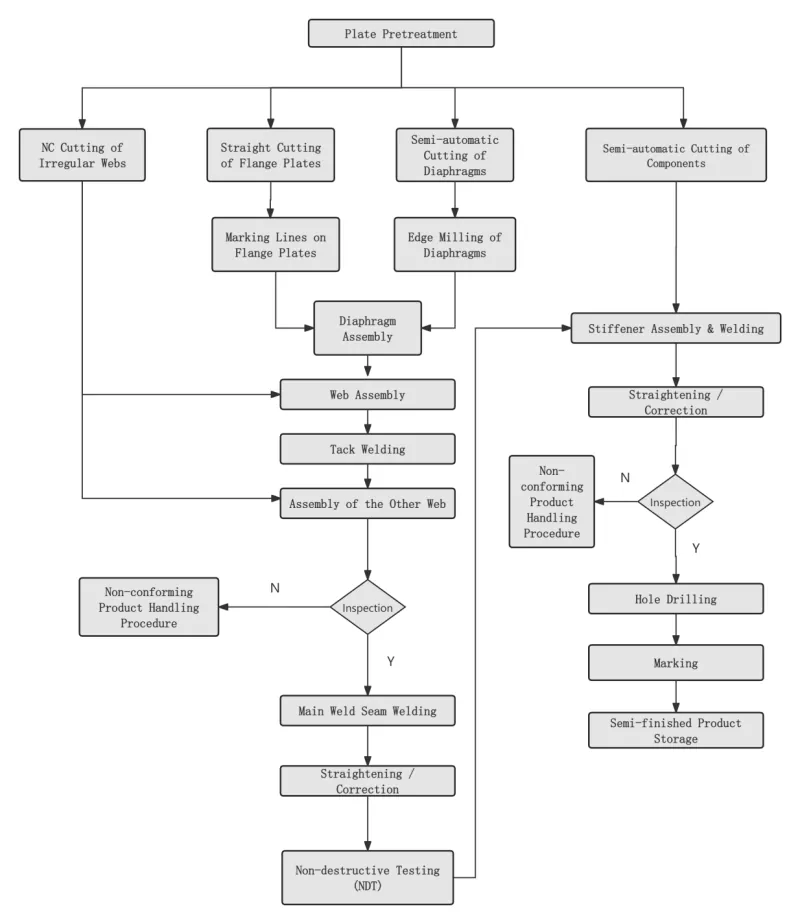
Ⅱ. Nøgleproces
|
Trin 1 Stålpladeoverfladeforbehandling |
Udført i overensstemmelse med design- eller proceskrav før stålpladeafblæsning. |
|
|
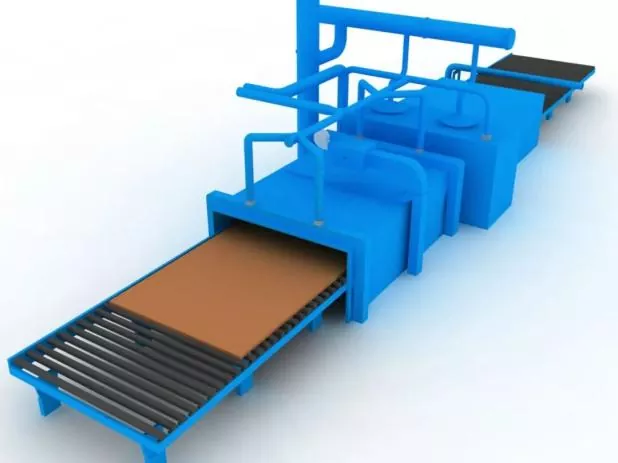
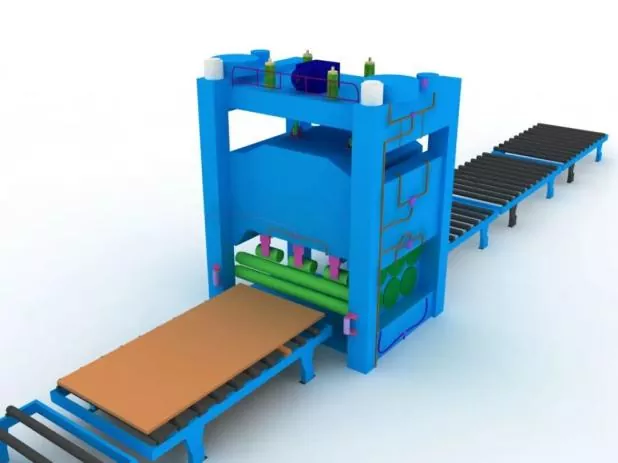
Trin 2 Retning af stålplader |
Overordnet opretning skal udføres efter stålpladeforbehandling for at sikre blankingsnøjagtighed og aflaste stålpladens indre restspænding. |
|
|
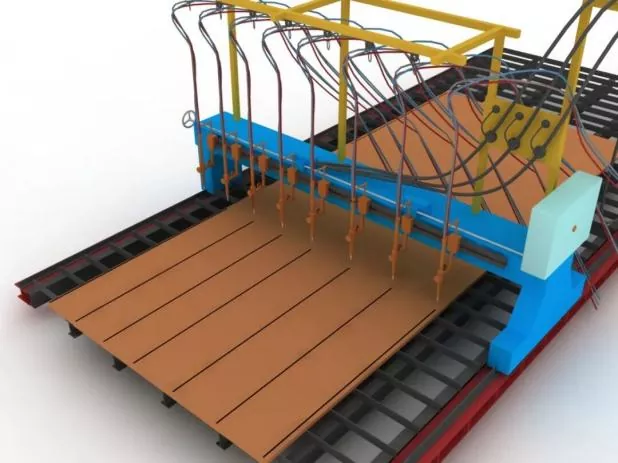
Trin 3 Skæring og blankning af dele |
Inden skæring skal du justere skæremaskinen, kontrollere dysemodellen og kontrollere lufttrykkets stabilitet. |
|
|
Under skæring skal du først forvarme skæresømmen på stålpladen og nøje kontrollere skærehastigheden. |
||
|
Trin 4 Sekundær opretning af dele |
Udføres efter blankning af stålplader for at sikre samlingsnøjagtighed og reducere intern restbelastning af stålplader. |
|
|
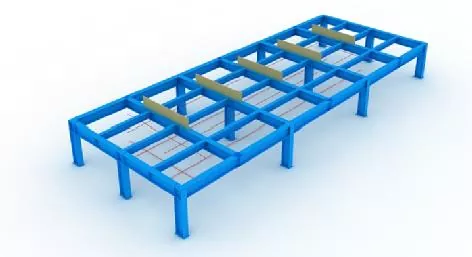
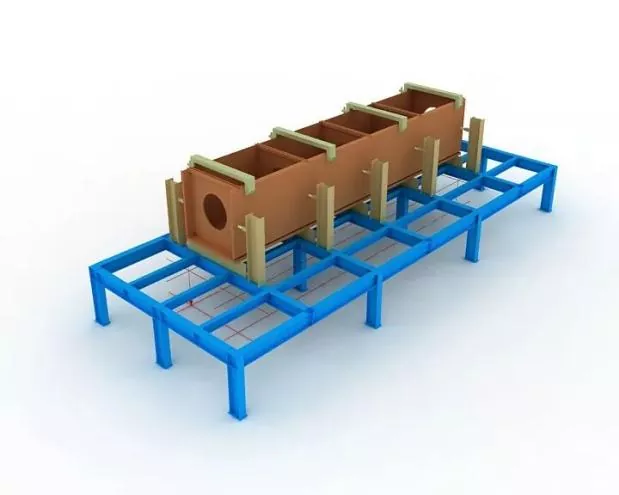
Trin 5 Indstilling af jigs og layoutlinjer |
Før montering skal layoutlinjer og jigs først indstilles. |
|
|
Ved montering af jig skal det vandrette niveau af topåbningen sikres, og tilstrækkelig stivhed og styrke skal sikres. |
||
|
Alle jigs og layoutlinjer kan kun tages i brug efter at være blevet efterset og godkendt af udpeget personale. |
||
|
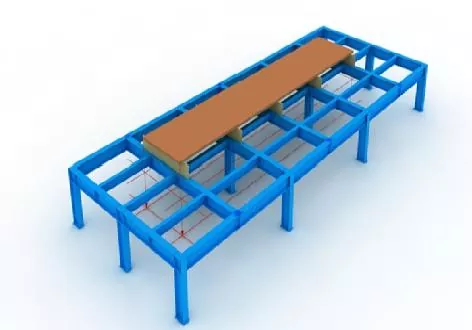
Trin 6 Placering af nederste panel |
Præcis placeret med lod og layoutlinjer. |
|
|
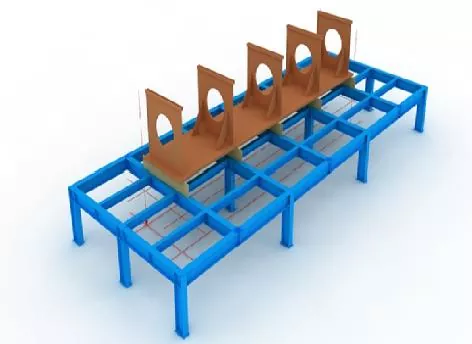
Trin 7 membransamling |
Før montering af membraner markeres positioneringslinjer på det nederste panel, og flydende rust fjernes på begge sider af linjerne med en slibeskive. |
|
|
Efter at membranerne er rejst, fikseres dem ved hæftesvejsning. |
||
|
Trin 8 Webmontering |
Efter at banen er samlet og kvalificeret, jack den tæt mod membranen med en donkraft og fikser den derefter ved hæftesvejsning.
|
|
|
Trin 9 Overpanelsamling |
Fuldfør præcis placering af det øverste panel med lod, og fiksér derefter ved hæftesvejsning. |
|
|
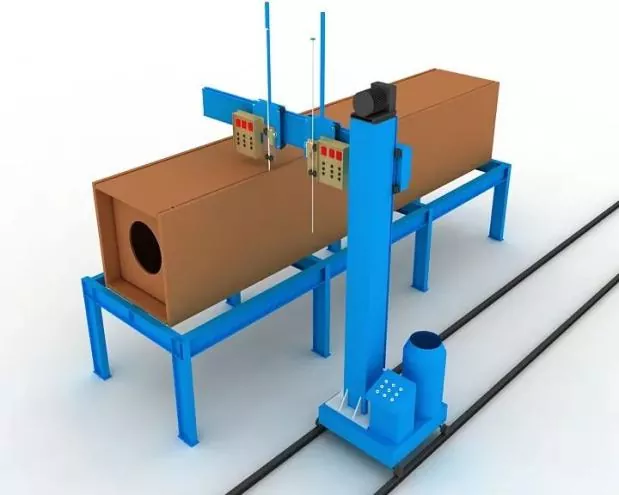
Trin 10 Diaphragm Electroslag Welding |
Enkeltsidet elektroslaggesvejsning anvendes til membraner. |
|
|
Kobbermuffer til lysbuestart og -slukning skal monteres ved de øvre og nedre åbninger af elektroslaggesvejsehuller under svejsning. |
||
|
Svejsestrøm og spænding skal være strengt kontrolleret gennem hele svejseprocessen, og der skal lægges vægt på at observere farveændringen af elektroslaggesvejseområdet på banen. |
||
|
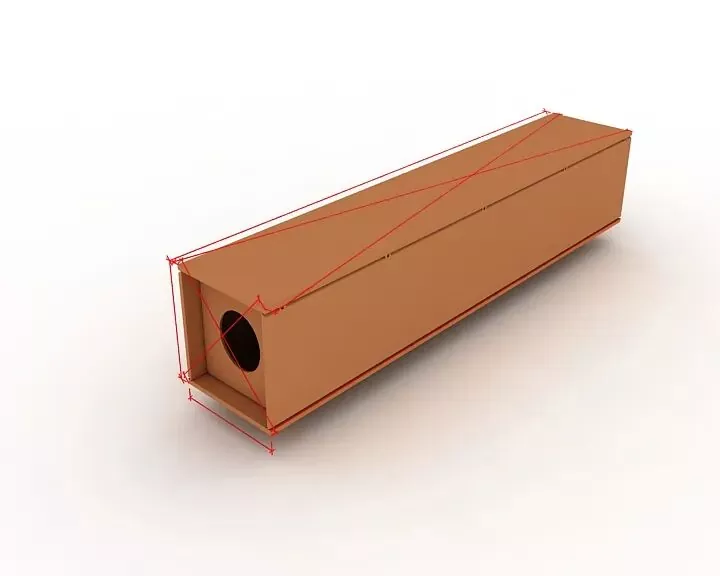
Trin 11 Samlet inspektion |
Under inspektionen skal du fokusere på at kontrollere, om komponentlængde, diagonalmål og endesektionsdimensioner opfylder design- og specifikationskravene, og korrigere alle dele uden for tolerance. |
|
|
Trin 12 Afslutfræsning |
Fræs endefladen efter montering og svejsning. |
|
|
Garanterer planheden af elementerne og paralleliteten mellem endefladen og fræseren. |
||
|
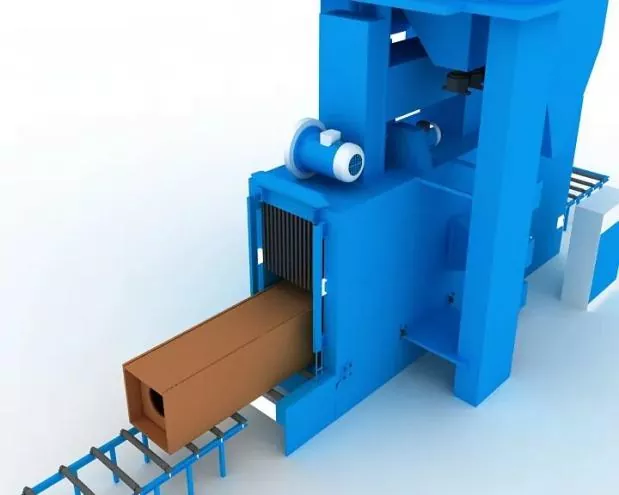
Trin 13 Sandblæsning og rustfjernelse |
Fuldstændig rustfjernelse ved sandblæsning efter behov efter svejsning, og overfør derefter til belægningskonstruktion. |
|
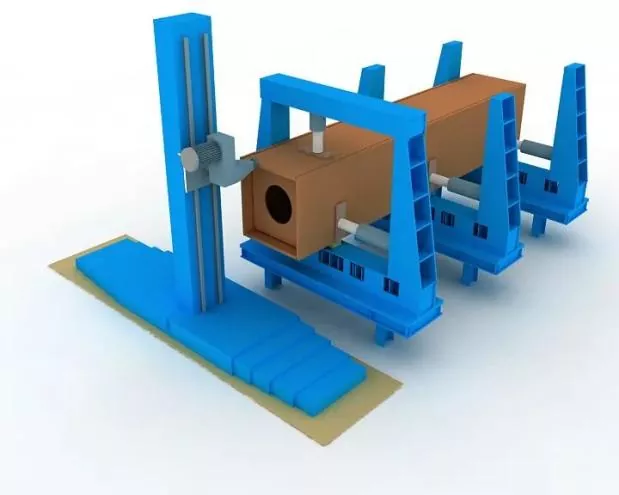
Ⅲ. Specifikationer for montage, positionering og svejsning
|
Samlingsnøjagtighed |
Under montering: ● Der skal vedtages passende begrænsninger for at kontrollere svejsedeformation. ● Svejsekrympningstillæg og rimelig omvendt deformation skal reserveres for at kontrollere komponentdimensioner og sikre korrekt form. |
|
De tilladte afvigelser for fremstilling og samling af svejsede forbindelser, såvel som dimensionstolerancerne for strukturelle komponenter, skal overholde kravene i Code for Accept of Construction Quality of Steel Structures (GB 50205). |
|
|
Monteringspositioneringssvejsning |
Det skal implementeres ved semi-automatisk solid wire gas metal buesvejsning (GMAW). |
|
Svejser |
Svejsere, der beskæftiger sig med monteringshæftsvejsning, skal have de tilsvarende kvalifikationscertifikater specificeret i den tekniske specifikation for svejsning af bygningsstålkonstruktioner (JGJ81). |
|
Placering af hæftesvejsninger |
Position af hæftesvejsninger: Klæbesvejsninger skal undgå starten og slutningen af formelle svejsninger og må ikke placeres på hjørner, kanter, ender og andre kritiske områder, der er udsat for strukturel styrke og udførelsesfejl. |
|
For T-samlinger, hæftesvejsning: Skal udføres symmetrisk på begge sider; i mellemtiden skal hæftesvejsning inde i rillen så vidt muligt undgås. Til svejsning med fuld gennemtrængningsrille: Der skal udføres hæftesvejsning på rillen til rygudskæring, f.eks. |
|
|
Samlings- og svejsepositionerne for svejsebagplader samt tilløbs- og afløbsplader skal overholde relevante standarder |
|
|
Svejsematerialer |
Svejsematerialer, der anvendes til samling og hæftesvejsning, skal være i overensstemmelse med materialerne til formel svejsning, dvs. de samme svejsematerialer som ved officiel svejsning skal anvendes. |
|
Ved montagesvejsning mellem højstyrkestål og lavstyrkestål skal svejsematerialer vælges i overensstemmelse med lavstyrkestålkvaliteten. |
Relaterede nyheder
- Nationaldagshilsner fra Eihe Stålkonstruktion
- Succesfuld første hejsning! Asien-Stillehavs-Marokko-projektet udført af Eihe Steel
- Kvalifikationsfornyelse godkendt! Eihe udvider støt det globale markedsfodaftryk
- EHSS stålkonstruktion levering til lufthavne og stationer
- Fokus på global udvikling: Shandong Steel Structure Industry Association afholder succesfuldt erfaringsudvekslingskonference om industriel internationalisering
- EHSS var udelukkende vært for det 8. Shandong Steel Structure High-Quality Development Forum & 2026 SSSIA årlige konference i Qingdao med fuld succes
Efterlad mig en besked